紫光雷射機 vs 光纖雷雕機:原理、材質與精度解析
在現代工業製造與先進加工領域,雷射技術已成為不可或缺的核心工具。隨著產品設計走向微型化、精細化與多樣化,製造商與創客在面對加工需求時,選對機器設備往往是決定產品良率與生產效率的關鍵。市面上最主流的兩款設備——紫光雷射機(UV 雷射)與光纖雷雕機(Fiber Laser),經常被拿來比較。究竟這兩種設備在運作原理上有何本質差別?金屬、塑膠或特殊玻璃該選哪一種?哪一款能達到極致的微細加工精度?
核心發光波長與加工原理:冷加工 vs 熱加工
了解紫光與光纖雷射的根本差異,必須先從它們的「光源波長」與「對材料的作用機制」談起。
-
光纖雷雕機(紅外光 1064nm / 熱加工機制):
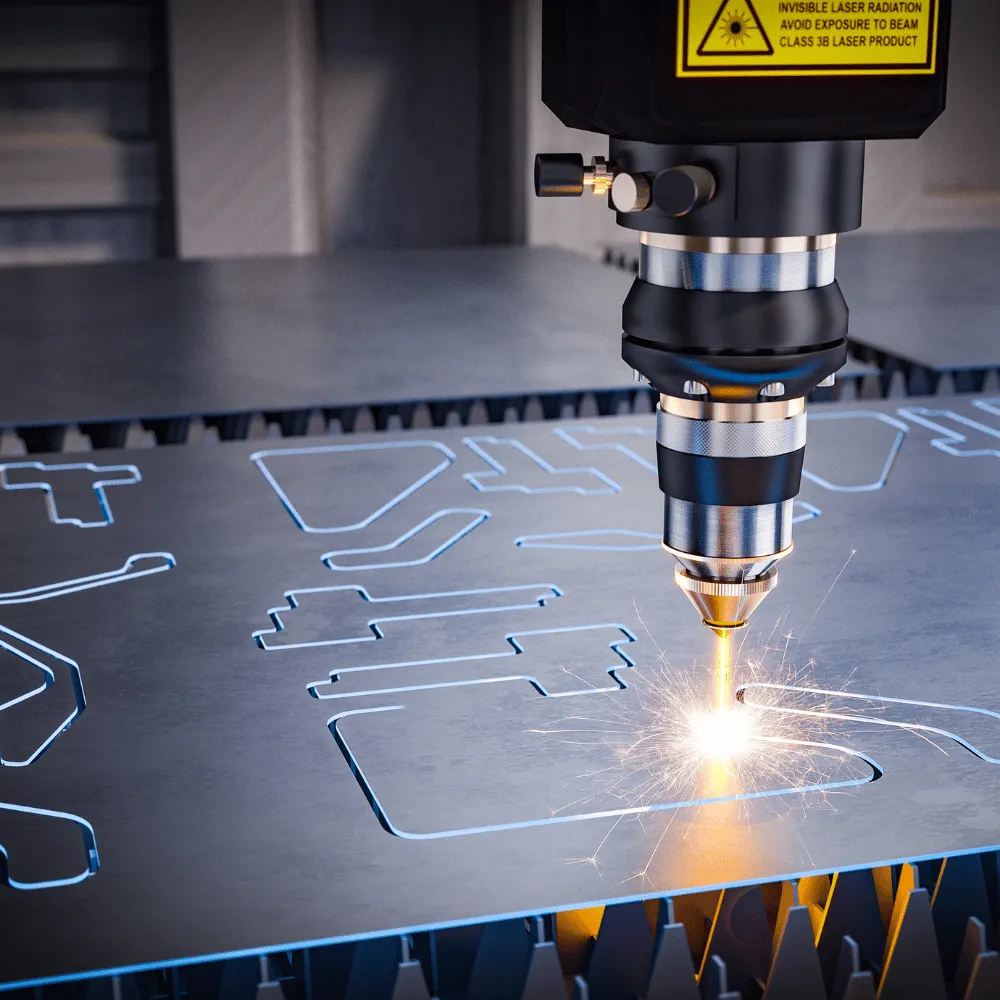
光纖雷射採用 1064 奈米波長的近紅外光線,主要透過高能量密度的熱能熔化或氣化材料表面。其優勢在於能量集中、光束品質極高且轉換效率佳,因此在金屬材料的打標、刻印與切削上表現極為強悍,是熱門的金屬雷雕機與雷射切割機核心技術。 -
紫光雷射機(紫外光 355nm / 光學冷加工機制):
紫光雷射屬於短波長的紫外光(355 奈米),其高能量光子能直接破壞材料分子間的化學鍵(稱為光蝕作用),而非單靠熱能燒熔。由於熱影響區(HAZ)極小,幾乎不會造成邊緣焦黑或熱變形,因此又被稱為「冷加工」。這項特性使其在高端精密雷射加工與熱敏感材料領域佔據不可替代的地位。
適用材質與加工精度對比
不同的波長與能量傳遞方式,直接決定了兩種設備在材質相容性與微細度上的表現。
-
材質選擇優勢:
光纖設備專精於硬質材料,如金屬雷雕代工、金屬雕刻代工、金屬切割代工及各類五金零件加工;而紫光設備則展現出極廣泛的相容性,除了金屬外,更能完美應對高難度的非金屬材料,如玻璃切割代工、壓克力雷雕、軟性電路板(FPC)與特殊高分子塑料。 -
加工精度與熱影響:
紫光雷射的光斑直徑極小,聚焦後可達到微米級精度,非常適合進行雷射微細加工、雷射微孔加工與高難度的陶瓷鑽孔加工;相較之下,光纖設備雖然速度極快,但在極微小的區域仍容易殘留些微熱效應。 -
生醫與微管材應用:
針對要求極高無毛邊與無熱損壞的領域,例如醫療零件加工、高規管材雷射加工與精密管材雷射加工,紫光與超短脈衝皮秒雷射設備往往能提供比傳統光纖更細緻的表面質量。
企業如何選擇?設備採購與代工策略評估
對於尋求雷雕機推薦或規劃產線升級的企業來說,選擇設備或找尋雷雕廠商時,應關注以下實務指標:
-
量產速度與設備成本考量:
如果您的產品以金屬打標、大面積切割加工或工業零組件為主,注重高耐用度與快速生產,光纖雷雕機具備極高性價比;若產品屬於高單價、高精密度或易燃易燒焦材質,則應優先考慮紫光雷射機或頂級雷射鑽孔機。 -
自動化整合與多元代工服務:
面對工業 4.0 趨勢,找尋兼具設備銷售與雷雕代工實力的專業廠商至關重要。優質的精密加工廠能根據客戶的需求,提供客製化雷射自動化設備整合,或是彈性協助金屬精密加工與非金屬精細打樣。
紫光與光纖雷射常見 QA 問答
Q1:紫光雷射機可以拿來切削金屬或進行深度金屬雕刻嗎?
紫光雷射機能在金屬表面進行非常精細、無熱焦黑的超微細打標(如微型 QR Code 或極細文字),但並不適合用於金屬的「深度雕刻」或「厚金屬切割」。因為紫光雷射的單脈衝能量與熱效應較低,若要進行大深度金屬切削或重度雕刻,使用高功率的光纖雷雕機或光纖雷射切割機效率會高出許多。
Q2:為什麼在塑膠或玻璃上打標時,紫光雷射機的效果通常比光纖雷射更漂亮?
這是因為許多塑膠材質與透明玻璃對光纖雷射(1064nm 近紅外光)的吸收率極低,容易透光或因熱積聚造成邊緣熔化、發黃起泡;而紫光雷射(355nm 紫外光)波長短、光子能量高,大部分材料都能高效率吸收,且採用「光致斷裂」的冷加工模式,因此能呈現出對比度極高、邊緣平滑無焦痕的細緻圖案。
Q3:如果公司量產需求尚不穩定,應該直接買雷射設備還是找雷射代工廠?
建議初期先尋找專業的雷射代工廠商進行「測試打樣與代工生產」。專業代工廠同時具備光纖、紫光、皮秒等多元設備,能幫您測試出最佳的加工參數與材質相容性。待產品訂單量成長至常態規模、且內部具備維運能力時,再評估採購專屬設備或導入雷射自動化設備,這樣能大幅降低初期的資本投入風險。
-
![pic2]()
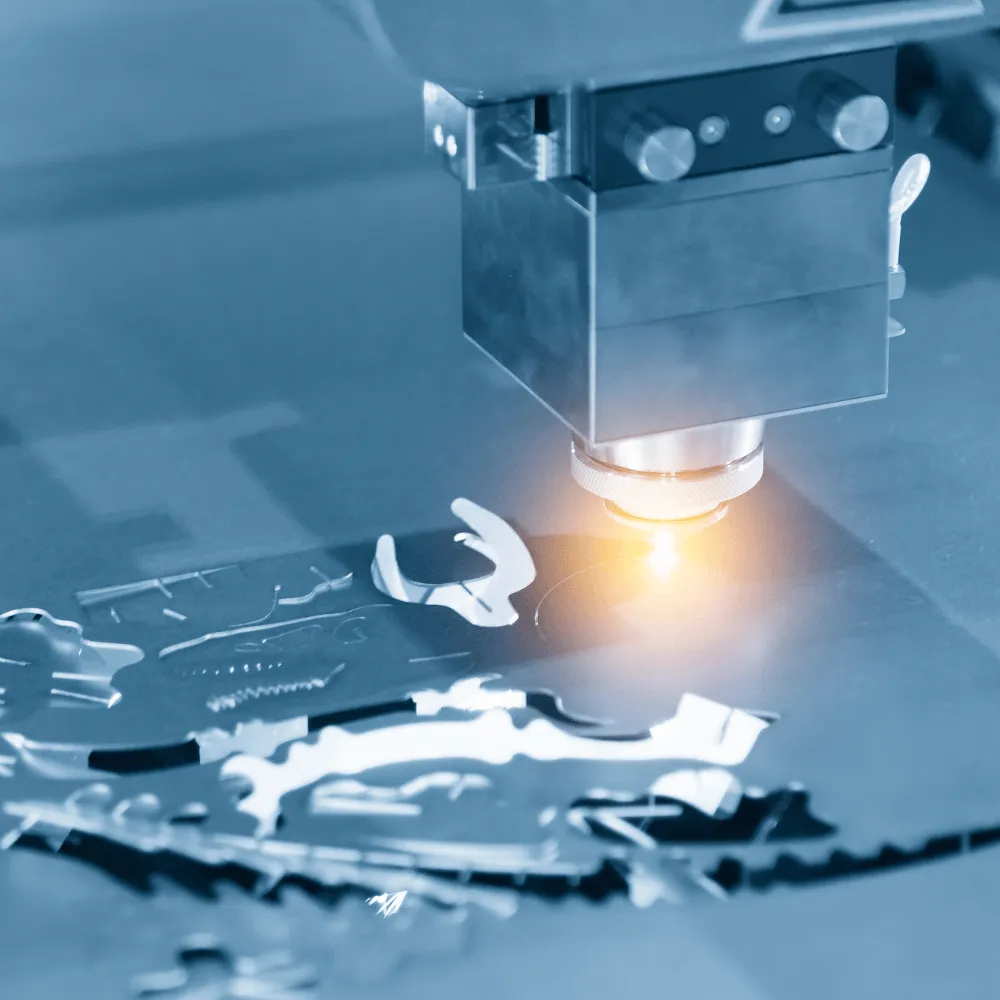
光纖雷雕機專精於硬質材料,如金屬雷雕代工、金屬雕刻代工 -
![pic3]()
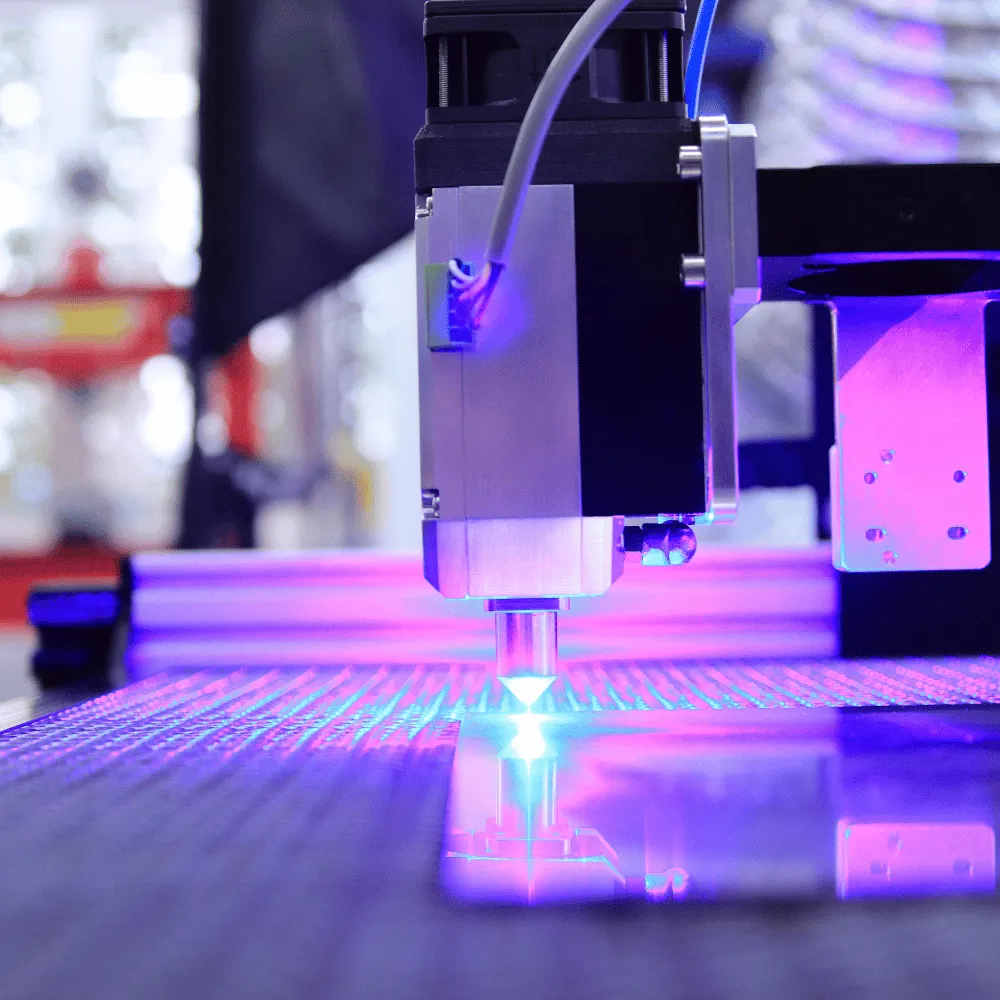
紫光雷射機適合進行雷射微細加工、雷射微孔加工