玻璃切割代工與壓克力雷雕:非金屬雷射加工注意事項
在現代工業製造、消費性電子與文創禮品領域,非金屬材料(如玻璃、壓克力、陶瓷與高分子塑料)的應用越來越廣泛。相較於傳統的機械刀具鋸切、鑽孔或壓克力沖壓,雷射加工憑藉著非接觸性、高精度、複雜圖形適應力強以及能實現無毛邊切口的特性,已成為非金屬加工的主流技術。然而,玻璃屬於硬脆材料,容易在熱應力下產生微裂紋;壓克力(PMMA)則屬於熱塑性高分子,容易因溫差過大導致邊緣焦黑、熔融或發黃。如何針對非金屬特性進行精準的參數調校與設備選用?
玻璃切割代工:克服硬脆材料熱應力的加工關鍵
玻璃因具備高透光性與熱膨脹係數低的特質,廣泛應用於顯示器面板、光學鏡片與光電元件中,但其「硬且脆」的特性也是加工時的最大挑戰。
-
短波長與超快脈衝設備選用:
傳統 CO2 雷射熱效應較高,切邊容易產生崩角;現代高規加工多採用短波長的紫光雷射機或超短脈衝皮秒雷射設備。透過光蝕作用與極短的熱傳導時間,能實現無微裂紋、無毛邊的高品質崩邊控制。 -
微細孔與異形切割突破:
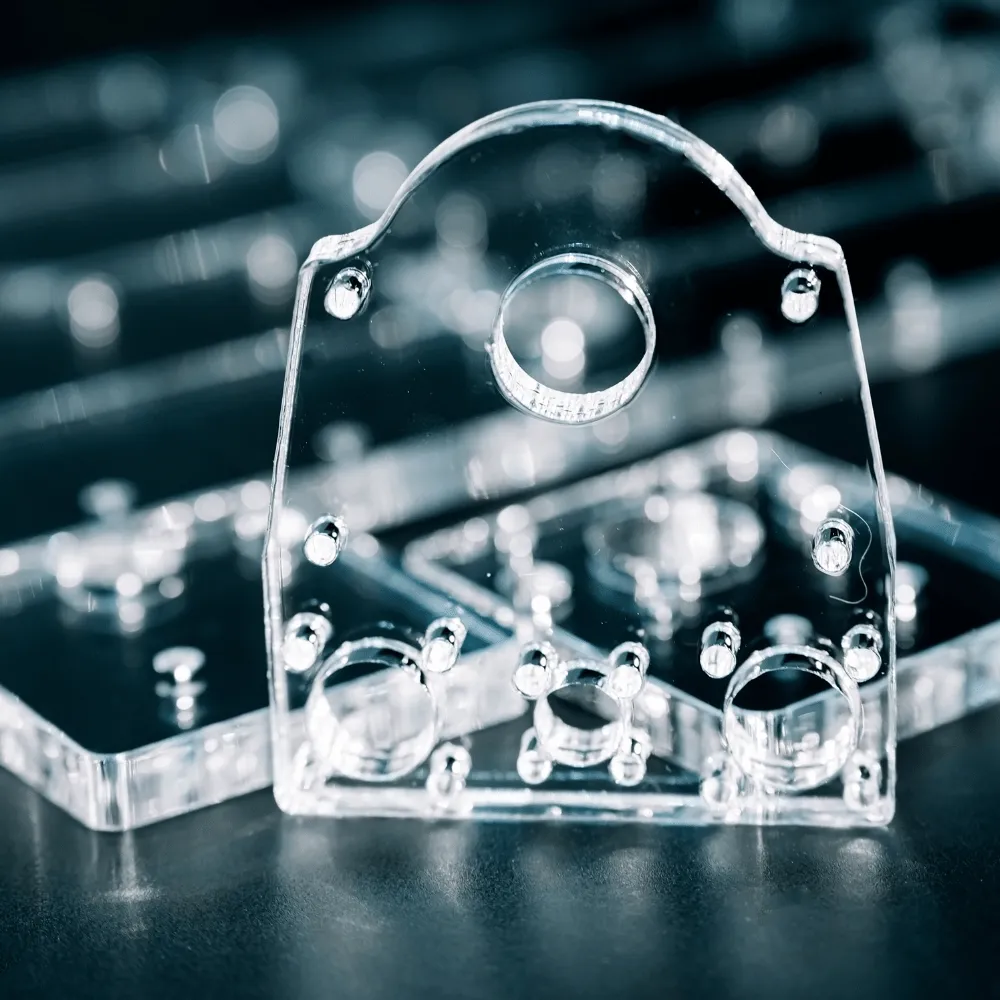
透過高精度的雷射微細加工與雷射微孔加工技術,可以在厚度僅數百微米的薄玻璃上進行異型輪廓切削與精細穿孔。這項技術與半導體或電子業常見的陶瓷鑽孔加工極為相似,都是利用高能量密度克服硬脆材料的加工瓶頸。
壓克力雷雕與雕刻:維持透明光澤與無焦痕的工藝要點
壓克力在壓克力文創、指示牌、電子產品透明外盒及各式顯示面板上扮演重要角色,視覺切口質感是評估加工良率的核心。
-
雷射波長與光束質量的配對:
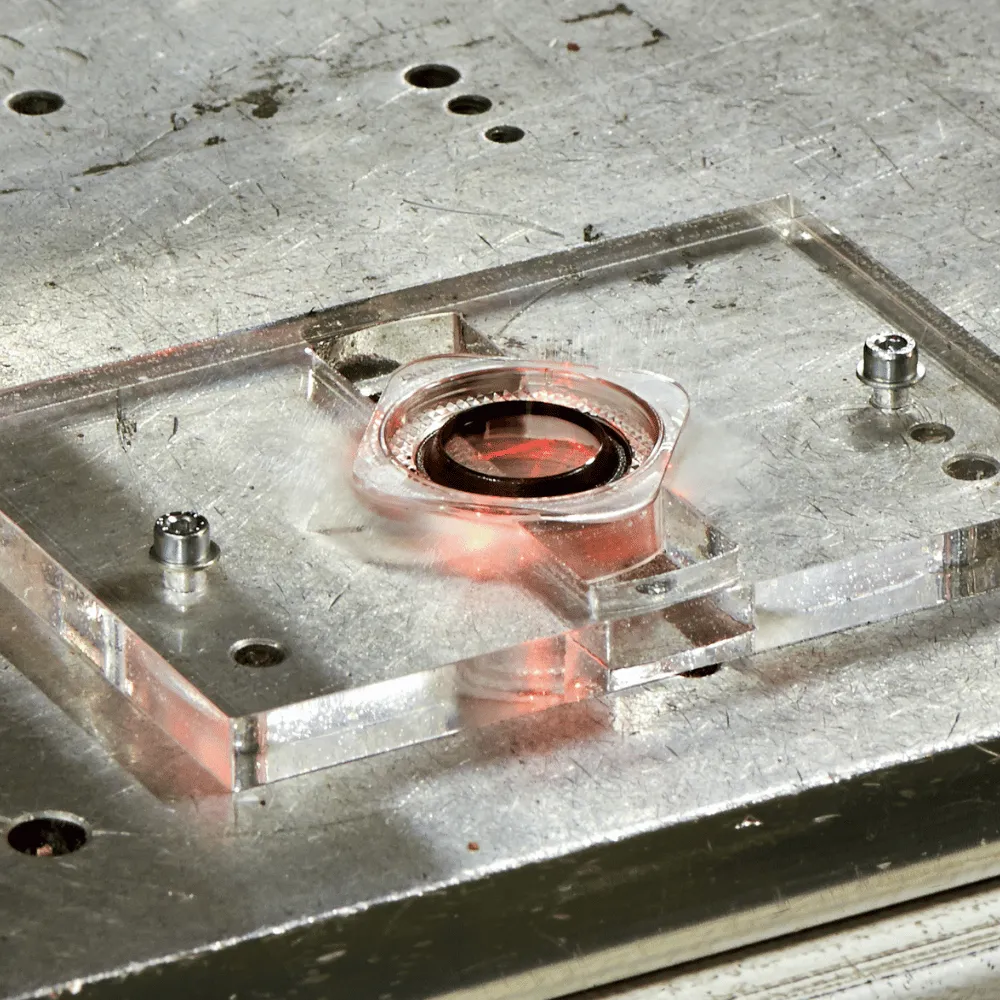
壓克力對特定波長的吸收率高,使用合適的雷射雕刻機或雷射切割機進行雕刻時,能呈現如霜雪般的白雕效果或霧面雕刻質感;而在進行切割加工時,適當的能量熔融更能產生自然的「拋光邊緣(Flame-polished Edge)」。 -
防止邊緣發黃與熔痕:
壓克力雕刻最忌諱熱積聚導致材料發黃或邊緣滴膠。控制適當的脈衝頻率與搭配輔助吹氣系統,能快速帶走氣化產生的蒸氣與熱量,維持產品亮麗的透明度。
全方位非金屬與金屬跨界加工方案
對於尋求專業雷雕代工或規劃自動化設備導入的企業而言,選對具備多元加工實力的合作夥伴能顯著提升產品品質與競爭力。
-
多元材質整合經驗:
優秀的精密加工廠與專業雷雕廠商,不僅專精於非金屬材料,更具備強大的金屬雷雕機、光纖雷雕機應用能力,能提供全方位的金屬雷雕代工、金屬雕刻代工、金屬切割代工與金屬精密加工服務。 -
高規工業與醫療零件代工:
從日常的五金零件加工、管材雷射加工,到極致要求的精密管材雷射加工與醫療零件加工,專業團隊皆能運用多款先進設備提供一站式解決方案。 -
智慧製造與設備導入:
若您尋找值得信賴的雷雕機推薦與雷雕機器供應商,具備雷射鑽孔機技術與客製化雷射自動化設備整合能力的廠商,將是您導入智慧生產線的堅實後盾。
玻璃與壓克力雷射加工常見 QA 問答
Q1:使用雷射切割玻璃時,為什麼邊緣偶爾還是會出現微小的崩角或裂痕?
玻璃雷射切割出現崩角的主要原因通常是「熱影響區(HAZ)過大」或「熱應力殘留」。如果採用熱效應較明顯的雷射波長,玻璃局部劇烈升溫與快速冷卻會產生內部應力裂紋。要解決這個問題,建議改用冷加工特性的紫光雷射機或皮秒/飛秒超快雷射設備,透過極短脈衝將熱傳導降至最低;或者在切割後增加一道適當的退火或化學強化工序。
Q2:壓克力進行雷射雕刻時,選擇「澆鑄型(Cast)壓克力」還是「擠壓型(Extruded)壓克力」效果較好?
進行壓克力雷雕時,強烈建議選擇「澆鑄型壓克力」!因為澆鑄型壓克力在雷雕時會產生極為均勻且潔白的霧面白雕效果,色彩對比度極高,切邊拋光質感也較佳;相較之下,擠壓型壓克力雷雕後邊緣容易熔融,白雕對比度較低且容易殘留內部應力。
Q3:如果產品同時包含金屬與壓克力/玻璃等異材質,可以找同一家代工廠處理嗎?
可以的。專業的精密雷射代工廠通常配置有不同波長的設備(例如適用金屬的光纖雷雕機與適用非金屬的紫光/皮秒雷射機)。尋找具備跨材質加工實力的雷雕廠商,不僅能在同一廠區完成金屬件與非金屬件的雕刻與切割,更能確保異材質組裝時的尺寸公差與精度完美匹配。
-
![pic2]()
玻璃切割代工廣泛應用於顯示器面板、光學鏡片與光電元件中 -
![pic3]()
壓克力廣泛應用於文創、指示牌、產品透明外殼及各顯示面板